금속분말 첨가에 의한 선박용 쵸킹 컴파운드의 기계적 물성 및 발열특성
Abstract
In this study, metal powders were added during the mixing process of the base and hardener for marine chocking compounds to increase the pot life. After mixing and curing with the added metal powders, the exothermic temperature, pot life, surface hardness, compressive strength, and impact strength were measured. Through these measurements, the effects of the type and amount of metal powder on the mechanical properties of the chocking compound were investigated. Aluminum and iron powders increased the pot life, whereas copper and zinc powders showed no change in pot life. Surface hardness and compressive strength remained consistent regardless of the type and amount of metal powder, although compressive strength showed a slight increase. No volatile emissions were observed during the curing process, regardless of the type or amount of metal powder used.
Keywords:
Epoxy resin, Pot life, Impact strength, Surface hardness, Compressive strengthⅠ. 서 론
에폭시수지는 대표적인 열경화성 고분자 중 하나로(Henry Lee 1967, Lee NR et al., 2015, Hwang TY et al., 2025), 다양한 화학적 구조, 낮은 수축률, 뛰어난 접착력, 우수한 내열성, 내부식성, 내화학성, 전기 절연성 및 우수한 기계적 특성 등으로 인해 오랜 기간 다양한 산업 분야에서 널리 활용되어 왔다(Feldman D.. 1996, Zang Z. et al., 2003, Fellahi S. et al., 2001). 주요 응용 분야로는 고성능 접착제, 전기·전자 재료, 성형용 소재, 복합재료, 그리고 외부 충격에 취약한 부품을 보호하는 하우징 등이 있다.
또한, 선박의 주기관, 감속기어, 스턴튜브 베어링(Stern Tube Bearing), 러더 베어링(Rubber Bearing) 등과 같은 부품의 정밀한 정렬 유지 및 충격 흡수, 펌프·컴프레서·앵커 윈들러스(Anchor Windlass) 등 기기의 고정, 크레인 레일 및 데크 장비 설치 등 선박의 제작과 유지보수 전반에 걸쳐 다양하게 사용되고 있다([Fig. 1]).
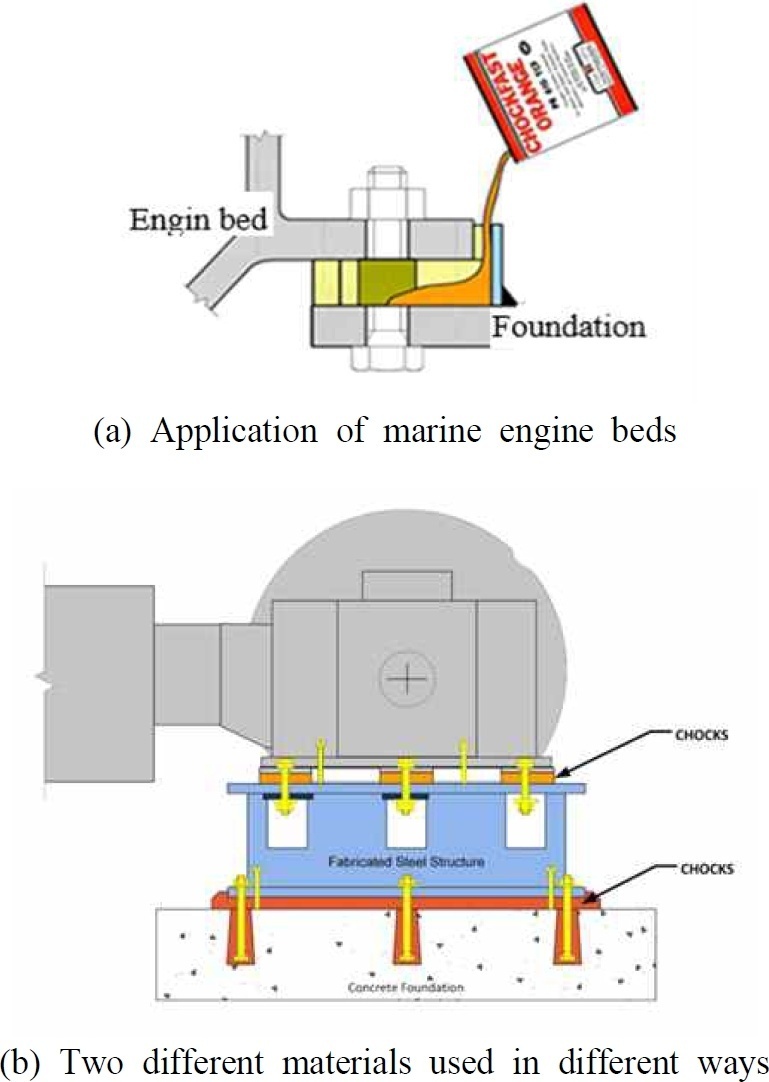
Marine Chocking Compounds System.https://itwperformancepolymers.com/products/chockfast on May 30. https://itwperformancepolymers.com/blog/notable-differences-between-chockfast-3-component-epoxy-grouts-2-component-epoxy-chocks on May 30.
선박용 쵸킹 컴파운드는 대부분 2액형 시스템으로, 주제인 에폭시 수지(Epoxy resin)와 경화제(Hardener)로 구성되어 있다. 기계적 강도와 내화학성을 향상시키기 위해 실리카 등과 같은 무기 충전제가 첨가되며, 자기 평활성(Self-leveling) 특성을 부여하기 위해 유동성 개질제도 함께 사용된다. 쵸킹 컴파운드는 사용 직전에 주제와 경화제를 혼합하여 적용하며, 이때 가사시간은 매우 중요한 변수로 작용한다. 가사시간이란 주제와 경화제를 혼합한 후, 경화가 시작되기 전까지 충분한 유동성을 유지하여 작업이 가능한 시간을 의미한다. 경화속도가 빠를수록 가사시간은 짧아지며, 이는 외부 온도의 영향을 크게 받는다. 일반적으로 겨울철에는 가사시간이 길어지고, 여름철에는 짧아진다.
에폭시 경화 반응 중에는 내부 온도가 상승함에 따라 경화제에서 휘발성 증기가 다량 발생할 수 있으며, 밀폐된 공간에서 작업할 경우 작업자의 건강에 심각한 영향을 미칠 수 있다. 이에 따라 외부 온도에 맞추어 경화제의 사용량을 조절하기도 한다. 그러나 경화제의 투입량이 이론적 비율보다 적을 경우, 에폭시 수지의 가교 반응이 완전히 이루어지지 않아 미 반응 수지가 잔존하게 되고, 이로 인해 기계적 물성이 저하되는 문제가 발생할 수 있다.
본 연구에서는 열용량(Specific heat capacity)이 상이한 금속 분말(Metal powder)을 첨가하여 열전달 속도를 제어함으로써 쵸킹 컴파운드의 가사시간(Pot life)을 조절하고자 하였다. 특히 금속 분말의 종류 및 첨가량이 경화 거동, 최대 발열 온도, 가사시간, 표면 경도, 압축 강도, 충격 강도에 미치는 영향을 조사하였다.
Ⅱ. 연구 방법
1. 연구 방법
에폭시 수지는 분자 내에 에폭시기를 포함하고 있다([Fig. 2]).
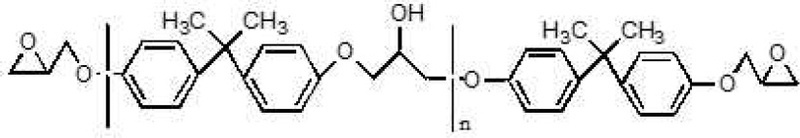
Chemical Structure of Epoxy Resin(YD-128).
에폭시 경화 반응[Fig. 3]은 경화제에 존재 하는 질소 원자가 에폭시기 말단의 탄소를 공격함으로써 시작된다. 이 과정에서 질소 원자는 양전하를 띠게 되고, 공격받은 탄소는 인접한 산소원자를 공격하여 음전하를 갖게 된다. 이러한 반응은 발열과 함께 에폭시기의 개환 및 아민그룹과의 결합을 유도하여 내부 온도가 상승하게 되며, 2차원 선형 구조에서 3차원 그물망구조로 전환되어 안정한 화합물이 형성된 다. 경화 온도와 시간에 따라 최종적으로 기계적 특성이 결정된다.(Zhipeng He et al., 2022, Karel Dusek, 2013, Ko JS, 2012, Jeong TY et al., 2019)
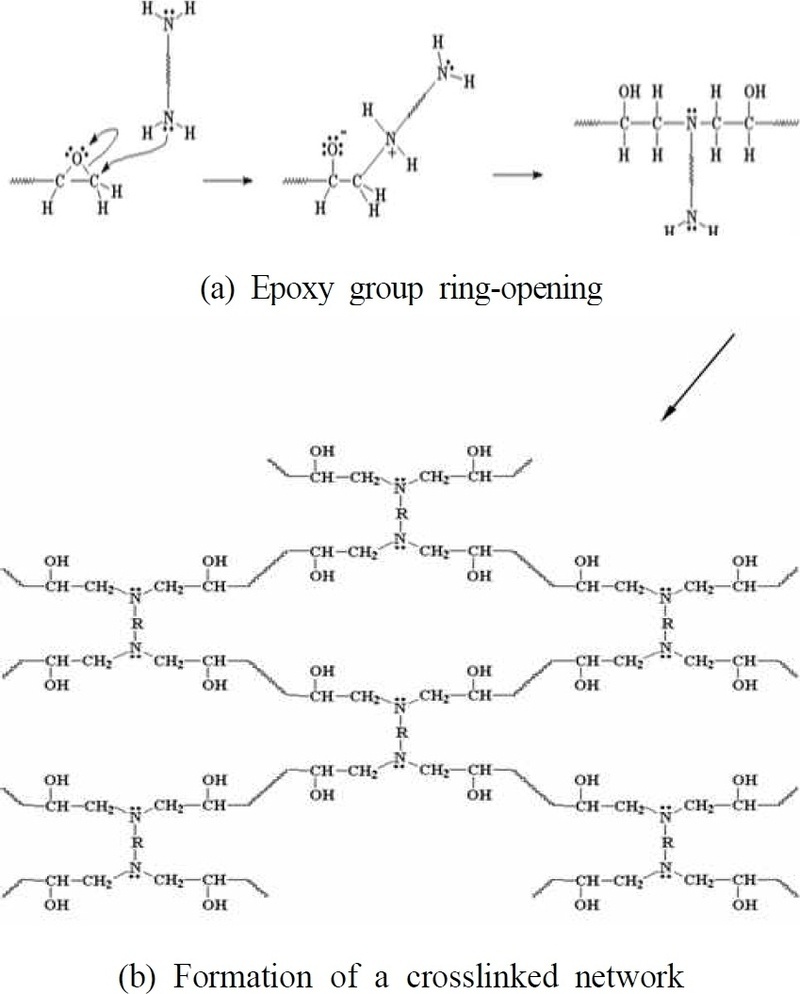
Cross-linking mechanism of Epoxy resin.
압축강도 특성을 측정하기 위하여 ASTM D695에 만능시험기(Shimadzu UH-F100A)를 이용하여 시험하였다. 초킹 컴파운드 주제와 경화제 및 금속분말을 첨가한 후 혼합하여 22℃에서 주어진 시편틀에서 경화시켰다. 24시간 동일한 조건에서 방치 후 시험편(25.4mm×12.7mm×12.7mm)은 종류별로 5개씩 제작하여 시험하였다. 그리고 식 (1)을 이용하여 압축강도를 계산하였다.
| (1) |
여기서, P : Load(kgf·m/s2)
A : Cross-sectional area(mm2)
충격강도 특성은 ASTM D 256에 따라 Izo Impect Test(Oriental Co.)를 이용하였다. 초킹 컴파운드 주제와 경화제 및 금속분말을 첨가한 후 혼합하여 22℃에서 주어진 시편틀에서 경화 시켰다. 24시간 동일한 조건에서 방치 후 시험편(63.5mm×12.7mm×3.2mm)은 종류별로 5개씩 제작하여 시험하였다. 그리고 식 (2)를 이용하여 충격강도를 계산하였다.
| (2) |
여기서, E : Impact energy(kgf·cm)
a : Specimen thickness(cm)
b : Specimen width(cm)
표면경도 특성을 측정하기 위하여 ASTM D2240에 따라 Durometer(TECLOCK Co.)를 이용하였다. 초킹 컴파운드 주제와 경화제 및 금속분말을 첨가한 후 혼합하여 22℃에서 주어진 시편틀에서 경화 시켰다. 24시간 동일한 조건에서 방치 후 시험편(50mm×50mm×6.0mm)은 종류별로 5개씩 제작하여 시험하였다.
2. 실험
본 연구에서 사용한 쵸킹 컴파운드는 주제(Epoxy resin)와 경화제(Amine)로 구성되어 있고 국내에서 생산되고 있는 D사 제품을 사용하였다. 또한, 금속분말는 SAMCHUN사 제품으로 알루미늄(Al), 구리(Cu), 철(Fe) 및 아연(Zn)분말을 각각 사용하였다. 금속분말의 물리·화학적 특성치를 <Table 1>에 나타내었다.

Properties of Metals
D사 쵸킹 컴파운드 100g에 소포제를 고형분 기준 0.1, 0.3, 0.5wt% 투입하고 상온(22℃)에서 60rpm으로 10분간 혼합 후 식(3)에 의해 경화제 6.3g 투입, 5분간 60rpm으로 완전히 혼합한 후 미리 준비한 시편틀에 붓고 외부온도를 22℃로 유지하면서 완전히 경화될 때까지 10분 단위로 온도를 측정하였다.
| (3) |
여기서, AHEW : Amine hydrogen equivalent weight
EEW : Epoxy equivalent weight
100 : Amount of compound base resin added
Ⅲ. 연구 결과
가. 경화반응 및 발열특성
D사 쵸킹 컴파운드 100g에 금속분말을 첨가하지 않은 상태와 금속분말을 고형분 기준 0.1, 0.3, 0.5wt% 투입하고 60rpm으로 10분간 혼합 후 경화제 6.3g 투입, 5분간 60rpm으로 완전히 혼합하여 미리 준비한 시편틀에 붓고 외부 온도를 22℃로 유지하면서 완전히 경화될 때 까지 10분 단위로 온도를 측정한 결과를 [Fig. 4-7]에 나타내었다.
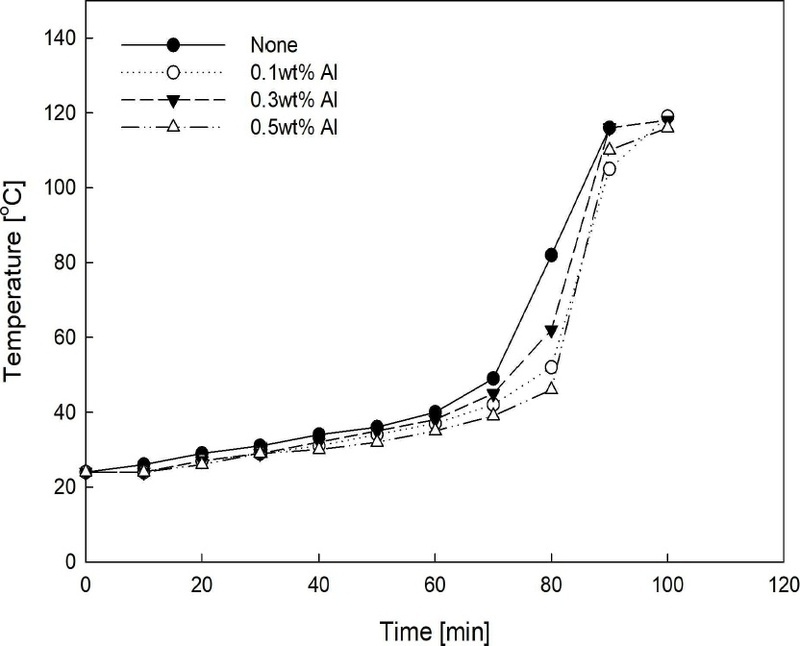
The effect of Metallic Powder(Al) Content on the Various Temperatures of Chocking Compound.
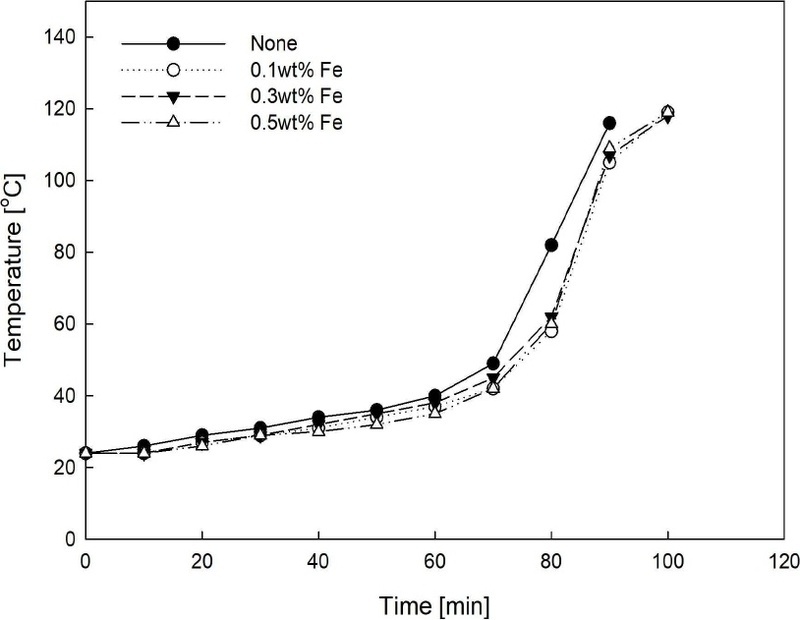
The effect of Metallic Powder(Fe) Content on the Various Temperatures of Chocking Compound.
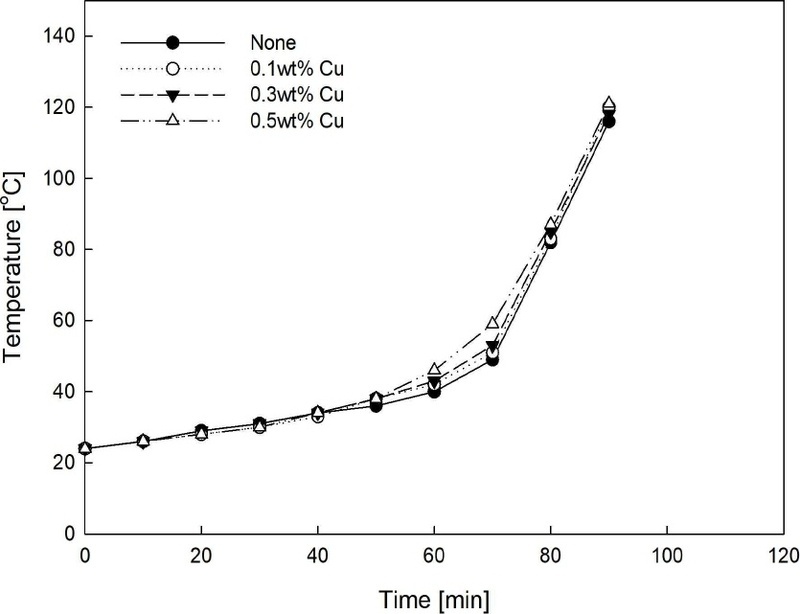
The effect of Metallic Powder(Cu) Content on the Various Temperatures of Chocking Compound.
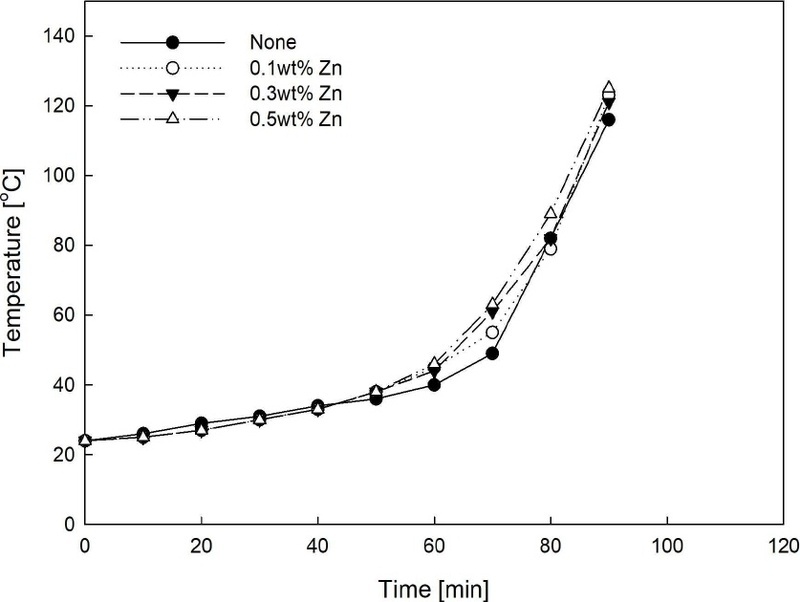
The effect of Metallic Powder(Zn) Content on the Various Temperatures of Chocking Compound.
금속분말을 첨가하지 않은 경우 발열특성은 온도측정 70분까지는 천천히 상승 하였으며 이후 10분 동안 49℃에서 82℃로 급격하게 상승 하였고, 최대 발열 온도인 116℃까지 87분이 소요되었다. 이러한 현상은 경화반응 초기 발생한 열에 의해 에폭시기가 개환되고, 경화제 내 아민그룹이 결합하면서 내부온도가 상승하여 가교결합이 형성되었기 때문이다.(Karel Dusek, 2013)
금속분말을 첨가한 경우에도 발열특성은 금속분말을 첨가하지 않은 경우와 유사한 경향을 나타내었다. 그러나 최종 발열온도는 알루미늄 (Al) 116℃, 철(Fe) 119℃, 구리(Cu) 121℃, 아연(Zn) 125℃으로 나타났다. 첨가량에 관계없이 최종 발열온도는 비숫한 경향을 나타냈다.
경화시간은 알루미늄은 첨가하지 않은 경우와 동일하게 87분 소요되었고 철이 100분으로 가장 길었으며 구리, 아연은 90분으로 비슷한 결과를 보였다.
이 결과는 금속별 열용량(비열)에 기인한 것으로 판단된다. 열용량이 크다는 것은 가열 시 온도가 쉽게 변하지 않는다는 의미이며, 경화반응 초기 내부 발열 시 금속분말이 열을 흡수하여 열전달 속도를 저하시킴으로써 전체 경화 시간에 영향을 미친 것으로 보인다.
나. 가사시간
가사시간은 에폭시 수지와 경화제를 혼합한 후, 경화가 시작되기 전까지 사용 가능한 시간을 의미한다. 즉, 쵸킹 컴파운드의 주제와 경화제를 혼합했을 때 경화가 진행되지 않고, 작업에 적합한 유동성을 유지하는 시간으로 정의된다. 일반적으로 경화 속도가 빠를수록 가사시간은 짧아진다.
[Fig. 8]의 결과에 따르면, 금속분말을 첨가하지 않은 경우 가사시간은 60분으로 나타났으며, 구리와 아연을 첨가한 경우에도 동일한 결과를 보였다. 반면, 철을 첨가한 경우에는 가사시간이 70분, 알루미늄을 첨가한 경우에는 80분으로 가장 길게 나타났다. 금속분말의 첨가량에 따라서는 가사시간 차이가 관찰되지 않았으며, 첨가량과 무관하게 유사한 경향을 보였다.
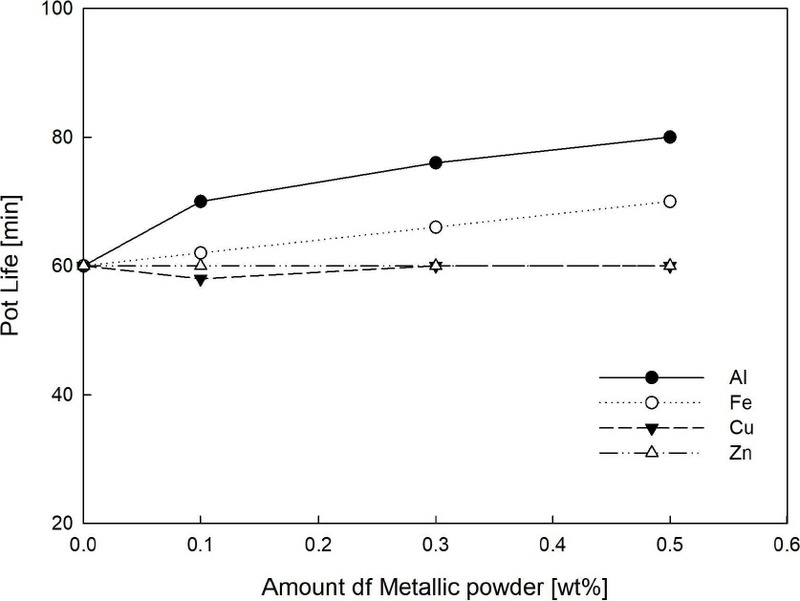
The effect of Metallic Powder Content on the Pot Life of Chocking Compound.
이러한 결과는 금속분말의 열용량(비열) 차이에 따른 열전달 속도 차이에서 기인한 것으로 판단된다. 열용량이 큰 금속분말을 첨가하면, 경화 반응 초기 발생하는 열을 금속분말이 흡수하여 열전달 속도가 저하되고, 이로 인해 경화제의 내부 온도가 낮아져 휘발성 증기의 발생이 크게 감소하는 것으로 나타났다. 따라서 금속분말의 종류를 적절히 선택하면 가사시간을 효과적으로 증가시킬 수 있을 뿐만 아니라, 경화 과정에서 발생하는 휘발성 증기도 억제할 수 있을 것으로 사료된다.
다. 기계적 특성
D사 초킹 컴파운드 100g에 금속분말을 첨가하지 않은 상태와 금속분말을 각각 0.1, 0.3, 0.5wt% 첨가하여 경화시킨 후 금속분말 종류 및 첨가량에 따른 표면경도, 압축강도 및 충격 강도를 측정하였으며, 그 결과를 [Fig. 9-11]에 나타냈다.
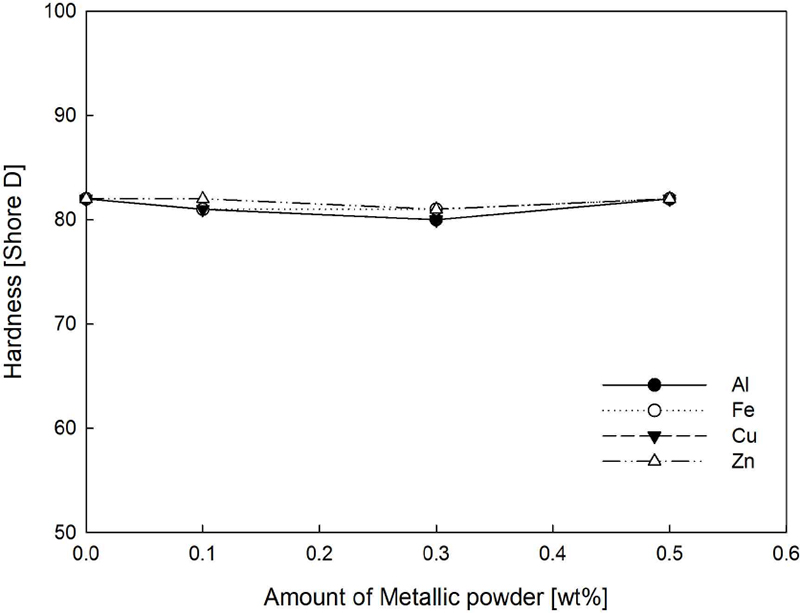
The effect of Metallic powder Content on the Surface Hardness of Chocking Compound.
[Fig. 9]에서 결과를 보면, 금속분말을 첨가하지 않은 경우 표면경도는 82로 나타났으며, 금속분말의 종류 및 첨가량에 관계없이 모두 80~82의 결과를 보였다.
이와 같이 금속분말 종류 및 첨가량이 표면경도에 미치는 영향은 크지 않은 것으로 확인되었다.
금속분말 종류 및 첨가량에 따른 압축강도 결과를 [Fig. 10]에 나타내었다. 압축강도는 금속분말을 첨가하지 않은 경우 120MPa, 알루미늄 첨가 시 121MPa, 철 첨가 시 120MPa, 구리와 아연 첨가 시 각각 123MPa와 122MPa로 나타났다. 이처럼 금속분말의 종류 및 첨가량에 따라 소폭의 차이는 있었으나, 전반적으로 표면경도 결과와 유사하게 압축강도에 미치는 영향은 크지 않은 것으로 확인되었다.
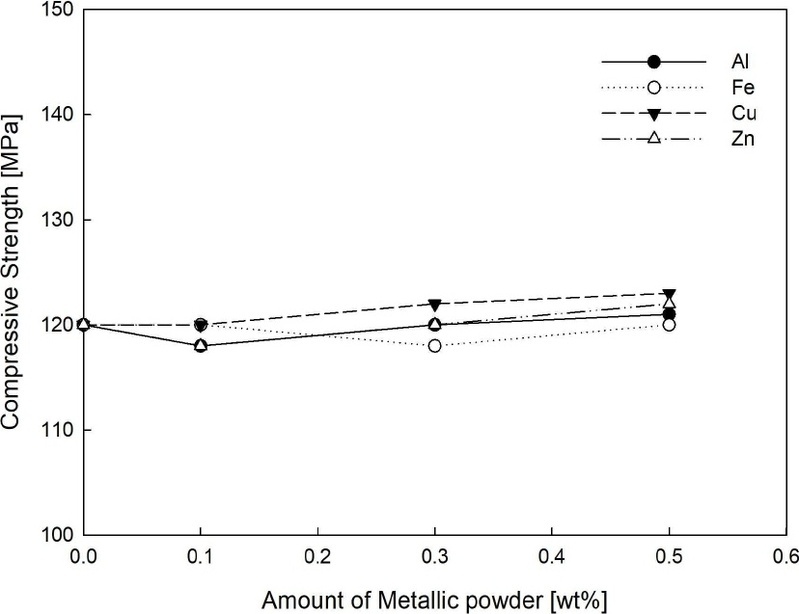
The effect of Metallic powder Content on the Compressive Strength of Chocking Compound.
[Fig. 11]에서는 금속분말의 종류 및 첨가량에 따른 충격강도 변화를 나타내었다. 충격강도는 금속분말을 첨가하지 않은 경우 55kgf·cm/cm²로 측정되었으며, 알루미늄 첨가 시 60kgf·cm/cm², 철 첨가 시 61kgf·cm/cm², 구리 및 아연 첨가시 각각 62kgf·cm/cm²와 60kgf·cm/cm²로 소폭 증가하는 경향을 보였다. 이러한 결과는 표면 경도 및 압축강도와 마찬가지로 금속분말 첨가량 에 따른 기계적 특성 변화가 크지 않음을 보여 준다.
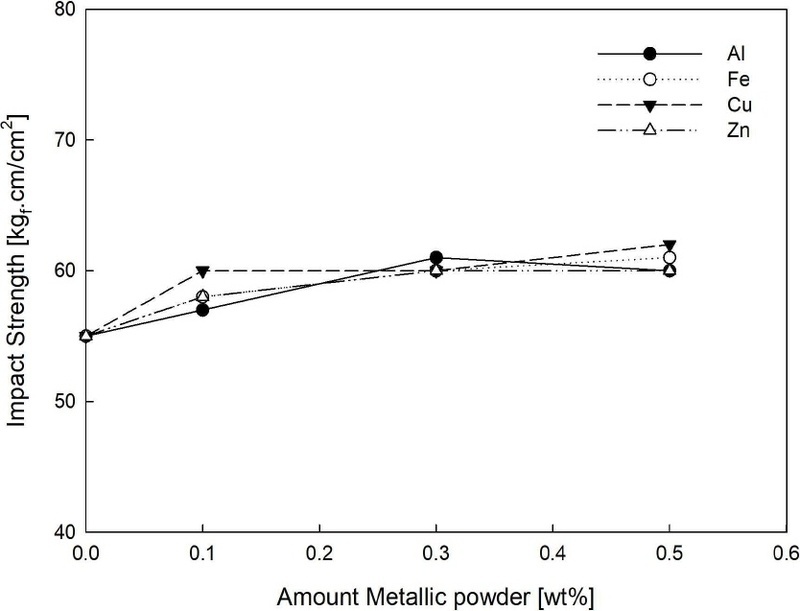
The effect of Metallic powder on the Impact Strength of Chocking Compound.
이상의 결과를 종합하면, 쵸킹 컴파운드의 주성분인 에폭시 수지가 2차원 선형구조에서 3차원 그물망 구조로 전환되는 경화 과정에서 금속분말 첨가에 따라 각 금속의 열용량 차이로 인해 열전달 속도가 감소하고, 이에 따라 가사시간이 증가하는 경향을 확인할 수 있었다. 특히 알루미늄은 열용량이 높아 열전달 속도를 가장 효과적으로 저하시켜 가사시간이 80분으로 가장 길게 나타났으며, 철은 70분, 구리와 아연은 60분으로 금속분말을 첨가하지 않은 경우와 유사한 결과를 보였다.
결론적으로, 금속분말의 고유한 열용량 특성은 가사시간에 영향을 미치지만, 표면 경도, 압축강도 등 주요 기계적 특성에는 큰 변화를 주지 않았다. 다만, 금속분말이 충진제 역할을 하여 충격강도는 소폭 증가하는 경향을 확인할 수 있었다.
Ⅳ. 결 론
본 연구에서는 선박용 쵸킹 컴파운드 주제와 경화제를 혼합하는 과정에서 가사시간을 효과적으로 증가시키기 위해 금속분말을 첨가하였다. 연구 결과, 금속분말의 종류에 따라 가사시간을 증가하는 것을 확인하였다. 따라서 향후 스케일 업(Scale-up) 연구를 통해 현장 적용 가능성을 검토할 필요가 있는 것으로 판단된다.
금속분말 종류 및 첨가량에 따른 발열특성, 가사시간 그리고 기계적 물성치에 미치는 영향을 조사한 결과는 다음과 같이 요약할 수 있다.
- 1) 최종발열온도는 철(Fe) 119℃, 구리(Cu), 아연(Zn)은 각각 121℃, 125℃로 금속분말을 첨가하지 않은 경우에 비해 소폭 상승 하였다. 그러나 알루미늄(Al)을 첨가한 경우는 116℃로 금속분말을 첨가하지 않은 경우와 동일한 온도를 나타내었다.
- 2) 가사시간은 알루미늄(Al) 첨가 시 80분, 철(Fe) 첨가 시 70분으로 각각 증가 하였다. 그러나 구리(Cu)와 아연(Zn)을 첨가한 경우에는 60분으로 금속분말을 첨가하지 않은 경우와 동일한 결과를 보였다. 이러한 결과는 금속의 열용량이 높을수록 가사시간이 증가함을 나타낸다.
- 3) 금속분말 첨가량은 최종발열온도 및 가사시간에는 영향을 미치지 못했다.
- 4) 표면경도, 압축강도는 금속분말을 첨가하지 않은 경우 동일한 결과를 보였으나, 충격강도는 소폭 상승하는 결과를 나타내었다.
- 5) 금속분말 종류 및 첨가량에 관계없이 경화반응과정에서 휘발성 증기를 발생시키지 않았다.
References
- ASTM D695(2015). Standard Test Method for Compressive Properties of Ridid Plastics.
- ASTM D256(2015). Standard Test Methods for Determining the Izod Pendulum Impact Resistance of Plastics.
- ASTM D2240(2025). Standard Test Method for Rubber Property-Durometer Hardness. https://itwperformancepolymers.com/products/chockfast, on May 30. https://itwperformancepolymers.com/blog/notable-differences-between-chockfast-3-component-epoxy-grouts-2-component-epoxy-chocks, on May 30.
- Barbalata A and Feldman D(1996). Synthetic polymers : technology, properties and applications. London ; Chapman and Hall, 8: 370~371.
-
Fellahi S, Chikhi N and Bakar M(2001). Modification of Epoxy Resin with Kaolin as a Toughening Agent, J. Polym. Sci., 82: 861~878.
[https://doi.org/10.1002/app.1918]

- Henry Lee and Kris Neville(1967). Handbook of Epoxy Resins, McGraw-Hill, New York: 1~7.
-
Han SJ, Lee JG and Jeong TY(2019). Mechanical Properties and Curing Characteristic of Epoxy Resin by Diluent Addition, JFMSE, 31(5): 1317~1324.
[https://doi.org/10.13000/JFMSE.2019.10.31.5.1317]
-
Jeong SM, Kim JH, Kim JS, Kim SK, Kim YJ, Hwang TY, Hwang IH, Park KK and Chung SK(2025). Study on the Curing Behavior and Properties of Epoxy Resin for Composites with Different Diluent System, Polym. Korea, 49(1): 27~32.
[https://doi.org/10.7317/pk.2025.49.1.27]
-
Ko JS(2012). Crosslinking reaction system of polymers, The Korean Soc. of App. Sci. and Tech., 29(1): 19~32.
[https://doi.org/10.12925/jkocs.2012.29.1.3]
-
Kang SY, Lee NR, Lee DH, Lee JH, Min KS, Seo SK, Rho BL and Kin WH(2015). Determination of Epoxy/Anhydride Mixing Ratio for Highly Silica Filled Compounds with Chromium(Ⅲ) Octoate Catalyst, Elastomers & Composites, 50(2): 103~109.
[https://doi.org/10.7473/EC.2015.50.2.103]
- Karel Dusek(2013). Epoxy Resin and Composites Ⅱ, Springer-Verlag, Heidelberg, New York, 85~99.
-
Zang Z, Beatty E and Wong CP(2003). Study on the Curing Process and Glation of Epoxy/Anhydride System for No-Flow Underfill for Filp-Chip Applications, Macromol. Mater. Eng., 288(4): 365~371.
[https://doi.org/10.1002/name.200390029]
-
Zhipeng He, Wei LV, Guoli Gao and Qinwei Yin(2022). Investigation of the chemical changes and mechanism of the epoxy-amine system by in stiu infrared spectroscopy and two-dimensional correlation analysis, Polymet Journal, 54: 1445~1452.
[https://doi.org/10.1038/s41428-022-00697-x]